На небольшом производстве под лазерной резкой металла понимают три разных класса оборудования. Они отличаются по цене в разы, требуют разного цеха и решают разные задачи: портальный станок раскраивает лист по программе, ручной аппарат режет, сваривает и очищает по месту, гальванометрический станок вырезает мелкие детали из тонкого листа и маркирует их. Ошибка в выборе класса обходится дороже любой ошибки в выборе модели, поэтому начинать стоит не с мощности источника, а с перечня операций, которые цех выполняет каждую неделю.
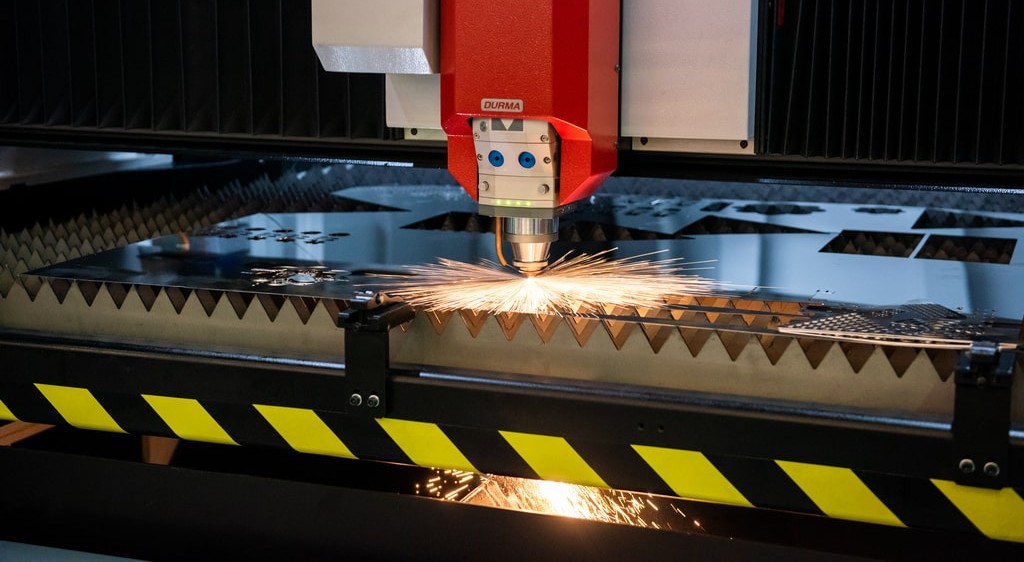
Три класса оборудования для лазерной резки
Портальные станки листовой резки
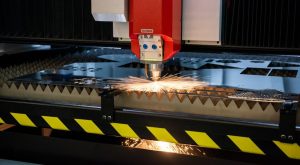
Режущая головка перемещается над листом по координатам из управляющей программы. Такой станок выдаёт детали с точным контуром и повторяемостью от первой до последней, режет вложенные раскрои, отверстия, мелкие элементы. Это основной инструмент заготовительного участка, если металлоконструкции, корпуса или кронштейны идут сериями.
Цена вопроса не ограничивается самим станком. Нужны площадь под стол и зону подачи листа, подъёмное оборудование для загрузки, подвод газа, компрессор, отдельная вытяжка, трёхфазное питание с запасом мощности, оператор, умеющий готовить раскрой в САМ-программе. Для цеха, где листовая резка нужна эпизодически, всё это долго не окупается.
Ручные аппараты резки, сварки и очистки
Непрерывный волоконный источник мощностью 1–3 кВт работает через ручную головку со сменными насадками. Один аппарат выполняет три операции: сварку тонкого и среднего металла, очистку от ржавчины, окалины, краски и цветов побежалости, резку по разметке. Резка здесь не заменяет портальный станок: точность и качество кромки определяет рука оператора, а контур идёт по разметке, а не по программе. Зато подрезать заготовку, вырезать проём, обрезать кромку на месте монтажа можно без переноса детали на другой участок.
Для малого цеха такие аппараты интересны прежде всего сваркой: шов с малой зоной термического влияния, минимальная деформация тонкого листа, скорость в несколько раз выше, чем при аргонодуговой сварке, и почти не требующая зачистки поверхность. Очистка той же головкой убирает цвета побежалости вокруг шва на нержавейке без кислотных паст.
Гальванометрические станки для тонкого металла
Луч отклоняется зеркалами сканатора, стол неподвижен. Источник мощностью 20–100 Вт в первую очередь маркирует и гравирует: серийные номера, логотипы, двумерные коды, шкалы, таблички. Станки 50–100 Вт способны прорезать тонкий лист в пределах 1–2 мм в зависимости от металла, за много проходов. Это подходит для мелких деталей, ювелирных заготовок, шильдиков и прототипов, но не для раскроя листа.
Поэтому, подбирая лазерный станок по металлу для небольшого производства, полезно сначала разложить работу цеха по операциям. Если основная нагрузка — сварка и зачистка, а резка нужна как вспомогательная операция, логичнее ручной аппарат. Если нужна маркировка готовых деталей и мелкие вырезы из тонкого листа, хватит гальванометрического станка. Портальный станок оправдан, когда листовой раскрой идёт постоянно.
Своя резка или заказ на стороне
Листовую резку во многих регионах можно заказать у специализированных участков, которые загружают свои станки в несколько смен. Пока объём небольшой, заказ на стороне почти всегда дешевле собственного портального станка: вы платите только за метры реза, без простоя оборудования, обслуживания и зарплаты оператора.
Чтобы понять, где проходит граница, соберите данные за последние полгода: сколько денег ушло на заказную резку, сколько дней заказы ждали очереди, сколько раз срывались сроки из-за подрядчика. Сравните эту сумму с ежемесячным платежом по лизингу, затратами на электроэнергию, газ, расходную оптику и зарплату оператора. Если собственная резка выходит дороже, но подрядчик регулярно срывает сроки, это аргумент за свой станок, однако тогда его надо считать как страховку, а не как экономию.
Металл и толщина
Конструкционная сталь
Режется с кислородом: газ поддерживает окисление, и толщина реза при той же мощности заметно больше. Кромка покрывается оксидной плёнкой, которую перед покраской или сваркой приходится снимать. При резке с азотом или воздухом кромка чище, но на тех же толщинах скорость ниже.
Нержавеющая сталь
Режется с азотом, чтобы кромка осталась светлой и без окислов, иначе теряется коррозионная стойкость в зоне реза. Азот расходуется в заметных объёмах и под высоким давлением, поэтому для постоянной работы с нержавейкой считают стоимость газа отдельно: баллоны, газификатор или генератор азота.
Алюминий, медь и латунь
Эти металлы сильно отражают излучение. Часть энергии уходит в отражение, в том числе обратно в оптику, что опасно для источника. Работать с ними можно, но источник должен иметь защиту от обратного отражения, а поставщик — подтвердить резку и сварку именно этих металлов на тестовых образцах. Толщины, достижимые на конструкционной стали, для меди и латуни не применимы.
Что подготовить в цехе
Электропитание
Источники киловаттного класса подключаются к трёхфазной сети 380 В, и к мощности источника добавляются чиллер, вытяжка и компрессор. Проверьте выделенную мощность на объекте до покупки, а не после: увеличение лимита может занять больше времени, чем поставка станка. Гальванометрические станки до 100 Вт работают от однофазной сети.
Охлаждение
Источник мощностью от 1 кВт охлаждается водяным чиллером. Зимой в неотапливаемом помещении контур без незамерзающей жидкости повреждается при первом же морозе, летом при перегреве цеха чиллер не справляется. Температура в помещении должна быть стабильной круглый год. Маркировочные станки малой мощности охлаждаются воздухом.
Вытяжка и вентиляция
При резке, сварке и особенно при очистке окрашенных и оцинкованных поверхностей образуется мелкодисперсный аэрозоль металлов и продуктов сгорания покрытий. Нужна местная вытяжка с фильтрацией, а не только общая вентиляция цеха.
Площадь
Ручной аппарат занимает место тумбы со стойкой, но зона работы вокруг него должна быть отгорожена. Для портального станка кроме габарита стола закладывают проходы, зону подачи листа и складирования деталей.
Безопасность ручных аппаратов
Ручной лазер мощностью в киловатты относится к классу 4: опасно не только прямое, но и отражённое излучение. Работать с ним можно только в выделенной зоне, отгороженной экранами или шторами, непрозрачными для излучения около 1 мкм. Очки для оператора и всех, кто находится в зоне, подбираются под длину волны источника, обычные сварочные маски от лазерного излучения не защищают. У большинства ручных головок есть блокировка: излучение не включается без контакта с заземлённой деталью, и эту защиту нельзя обходить. Оборудование должно соответствовать ТР ТС 010/2011 «О безопасности машин и оборудования», ТР ТС 004/2011 и ТР ТС 020/2011.
Проверка до покупки
Паспортные значения толщины реза указываются для идеальных условий: чистый металл, оптимальный газ, свежая оптика. Реальную картину даёт только тест на ваших материалах.
- Привезите образцы металла тех марок и толщин, с которыми работаете, включая листы с окалиной и с покрытием.
- Для резки оцените кромку: наплывы грата снизу, перпендикулярность, ширину реза, окалину. Спросите, с каким газом и под каким давлением выполнен рез.
- Для сварки проверьте шов на излом, а не только внешний вид, и сделайте сварку в положении, в котором она будет выполняться на производстве.
- Для очистки проверьте скорость на реальной площади, а не на небольшом участке для демонстрации.
- Попросите таблицу режимов для ваших металлов: по ней видно, насколько поставщик знает оборудование.
Сервис и гарантия
Для малого цеха остановка единственного станка означает остановку участка. Уточните до покупки, где находится сервисный центр, сколько времени занимает выезд инженера, есть ли на складе расходная оптика и сопла, предоставляется ли подменное оборудование. ООО «ЛазеронБел» даёт на оборудование гарантию 24 месяца, при гарантийном случае предоставляет подменный станок за три рабочих дня, проводит пусконаладку и обучение персонала и организует доставку по всей Беларуси. Протестировать оборудование на своих образцах металла можно до покупки.
Порядок принятия решения
- Перечислите операции, которые цех выполняет каждую неделю: резка, сварка, зачистка, маркировка.
- Определите, нужна ли листовая резка по программе, или достаточно резки по разметке и вырезки мелких деталей.
- Посчитайте затраты на заказную резку за полгода и сравните их с затратами на собственное оборудование.
- Выпишите металлы и толщины, отдельно отметьте алюминий, медь и латунь.
- Проверьте электропитание, температурный режим помещения и возможность устроить вытяжку.
- Проведите тест на своих образцах и запросите таблицу режимов.
- Сравните условия гарантии, наличие сервиса и подменного оборудования.